纸箱厂生产车间如何做好走动管理?_百业搜 | 纸箱行业实战指南
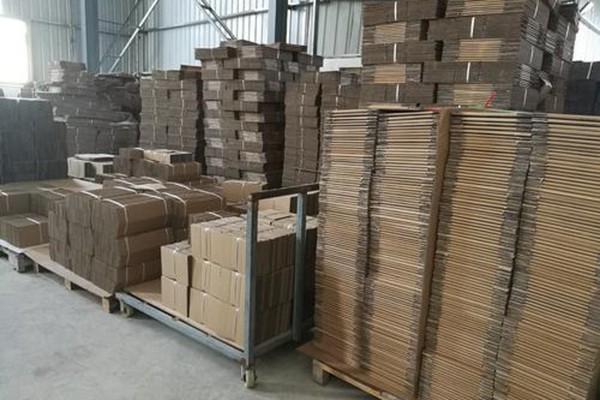
在纸箱厂的生产车间里,机器轰鸣、纸板流转、人员交错,任何一个环节的微小异常都可能引发连锁反应,导致停机、废品甚至安全事故。对于车间管理者而言,坐在办公室里看报表、听汇报,永远无法第一时间感知现场的真实状况。走动管理(Management by Walking Around,MBWA)正是打破这一困境的核心利器。它强调管理者深入一线,通过观察、倾听、询问和即时指导来发现问题、解决问题。纸箱厂的生产车间究竟如何做好走动管理?以下从路线规划、观察要点、沟通技巧、问题闭环和长效机制五个维度展开。
一、明确走动路线,覆盖关键工序
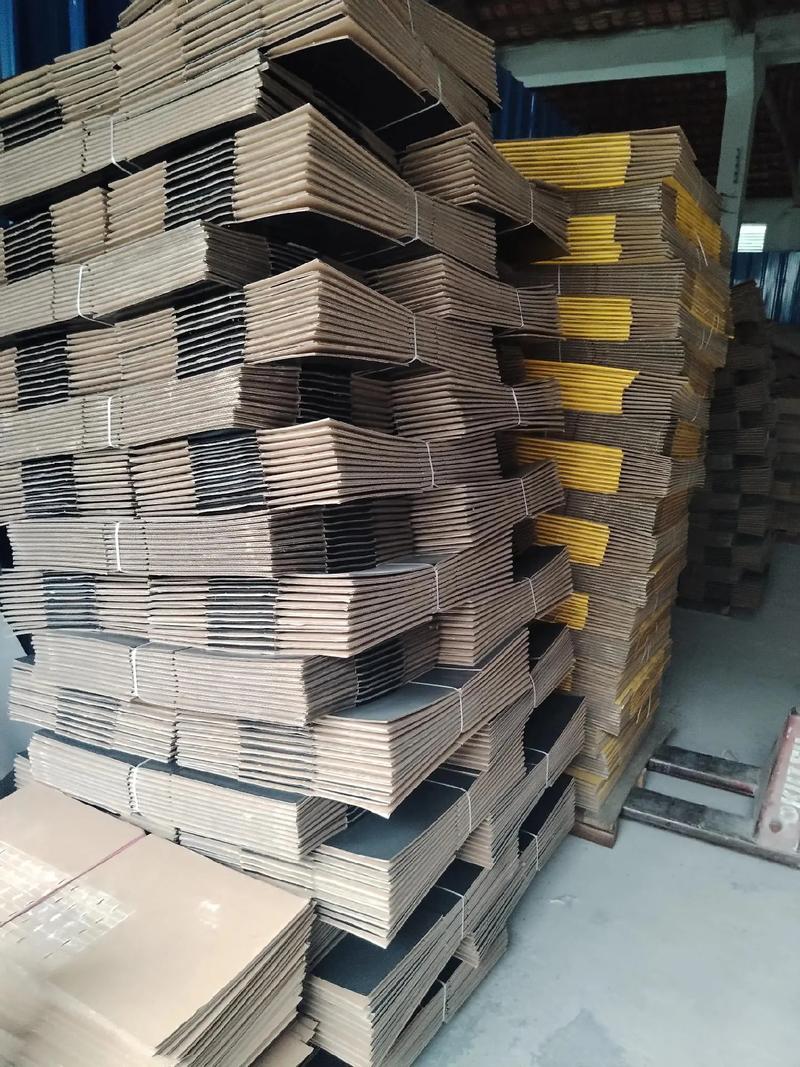
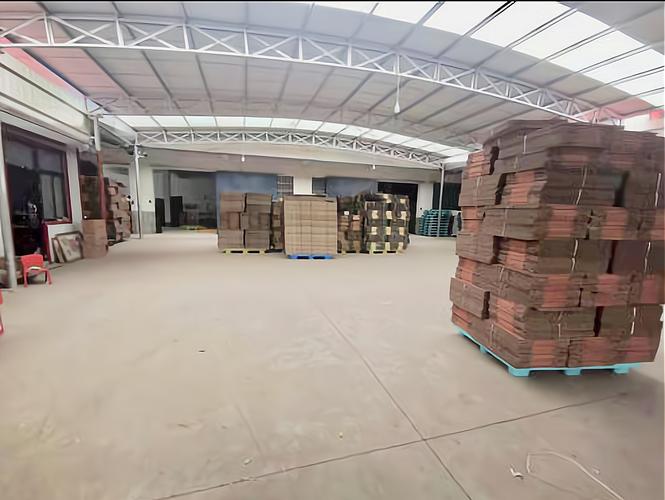
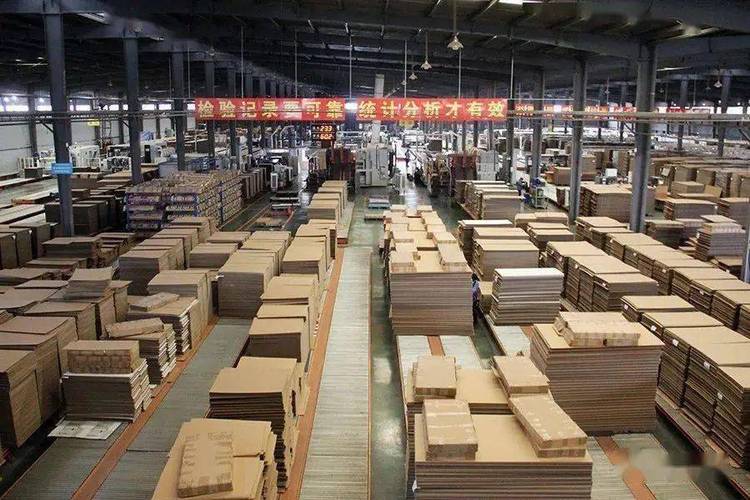
纸箱厂的生产流程通常包括:瓦楞纸板生产线(坑机)、印刷开槽模切机(印刷联动线)、模切机、粘箱机/钉箱机、打包堆码区以及原纸仓库和成品仓库。走动管理的第一步是设计一条覆盖全流程的闭环路线,避免盲区。
建议路线:原纸库→坑机(单面机、双面机、横切机)→半成品堆放区→印刷开槽模切机→模切/开槽機→粘箱/钉箱→打包→成品库→返回车间入口。管理者每天至少完整走两遍,高峰时段(如换单、交接班)重点巡查瓶颈工序。例如,坑机是纸箱厂的心脏,一旦停机整条线都要等,必须优先关注。
二、用眼睛看:识别现场七大异常
在走动中,管理者要像个侦探一样观察细节。纸箱厂常见的现场异常可归纳为“七大浪费”与安全风险:
- 等待浪费:机台旁半成品堆积过多,说明前道工序产能过剩或后道故障;堆纸台空闲,说明物流中断。
- 搬运浪费:瓦楞纸板多次落地转运,增加损耗和工时。
- 不良品浪费:印刷套印不准、模切爆线、粘箱脱胶等问题频繁出现却未被及时叫停。
- 动作浪费:操作工弯腰取纸、寻找工具、反复调整参数。
- 加工浪费:如过度修边、重复印刷标志。
- 库存浪费:原纸、半成品、成品超量堆放,占用通道和资金。
- 制造过多浪费:为了“效率”连续生产暂不需要的订单。
另外,安全方面要特别留意:工人是否佩戴防护用品、机器防护罩是否完好、消防通道是否被堵、叉车是否超速。看到异常立刻记录,不要假设“过一会儿会好”。
三、用耳朵听:倾听设备与人的声音
老练的车间管理者能通过声音判断设备状态。坑机的蒸汽泄漏声、瓦楞辊的异常摩擦声、印刷机墨泵的异响、模切机的撞击声,都是预警信号。走动时要刻意停下来闭眼听几秒,比对正常声响。同时倾听员工的声音——抱怨也好、建议也好,往往暴露出流程的痛点。将手机调至静音,真正关注对方。定期开展“现场5分钟恳谈”,在机台旁问:“这个动作最费劲的是哪一步?”“上次停机的根本原因找到没有?”
四、手中要有工具:四件套与即时处理
建议带着“走动四件套”下车间:一个笔记本(或平板)记录异常数据,一张红牌(用于不合理堆放或待修设备),一支记号笔(现场标注可疑点),以及手机相机(拍照存档)。发现简单问题(如工具乱放、标识模糊),立刻纠正并示范正确做法;复杂问题则记录在案,派发工单至责任人,明确完成时限。切记:走动管理不是巡而不查、查而不决。一个印刷色差问题,应当场调出标准色样板对比,或通知质检率定边界。
五、建立问题闭环:从看到到改到
走动管理的价值在于持续改善。每轮走动结束后,花15分钟整理发现的问题,可按“红黄绿”分类:红色需立即停机整改,黄色限期24小时解决,绿色只需班前会提醒。当天在生产看板上更新状态。次日走动首要验证前一日的整改效果。推行“散步式验厂”挑战:管理者在0.5小时内清点出上轮全部安全隐患已拆除标签、纠正的操作标准化等。经过三个月螺旋上升,车间形象和效益将大幅提升:废品率下降15%、人均产值上升
六、培养管理习惯而非运动
如若转载,请注明出处:http://www.hzzmbz.com/product/54.html
更新时间:2026-10-27 18:43:12